CAD และ 3D Printing สำหรับชิ้นส่วนโดรน
สร้างแบบที่แก้มิติได้ ตรวจการประกอบ และอ่าน slicer preview ก่อนผลิตชิ้นงานจริง
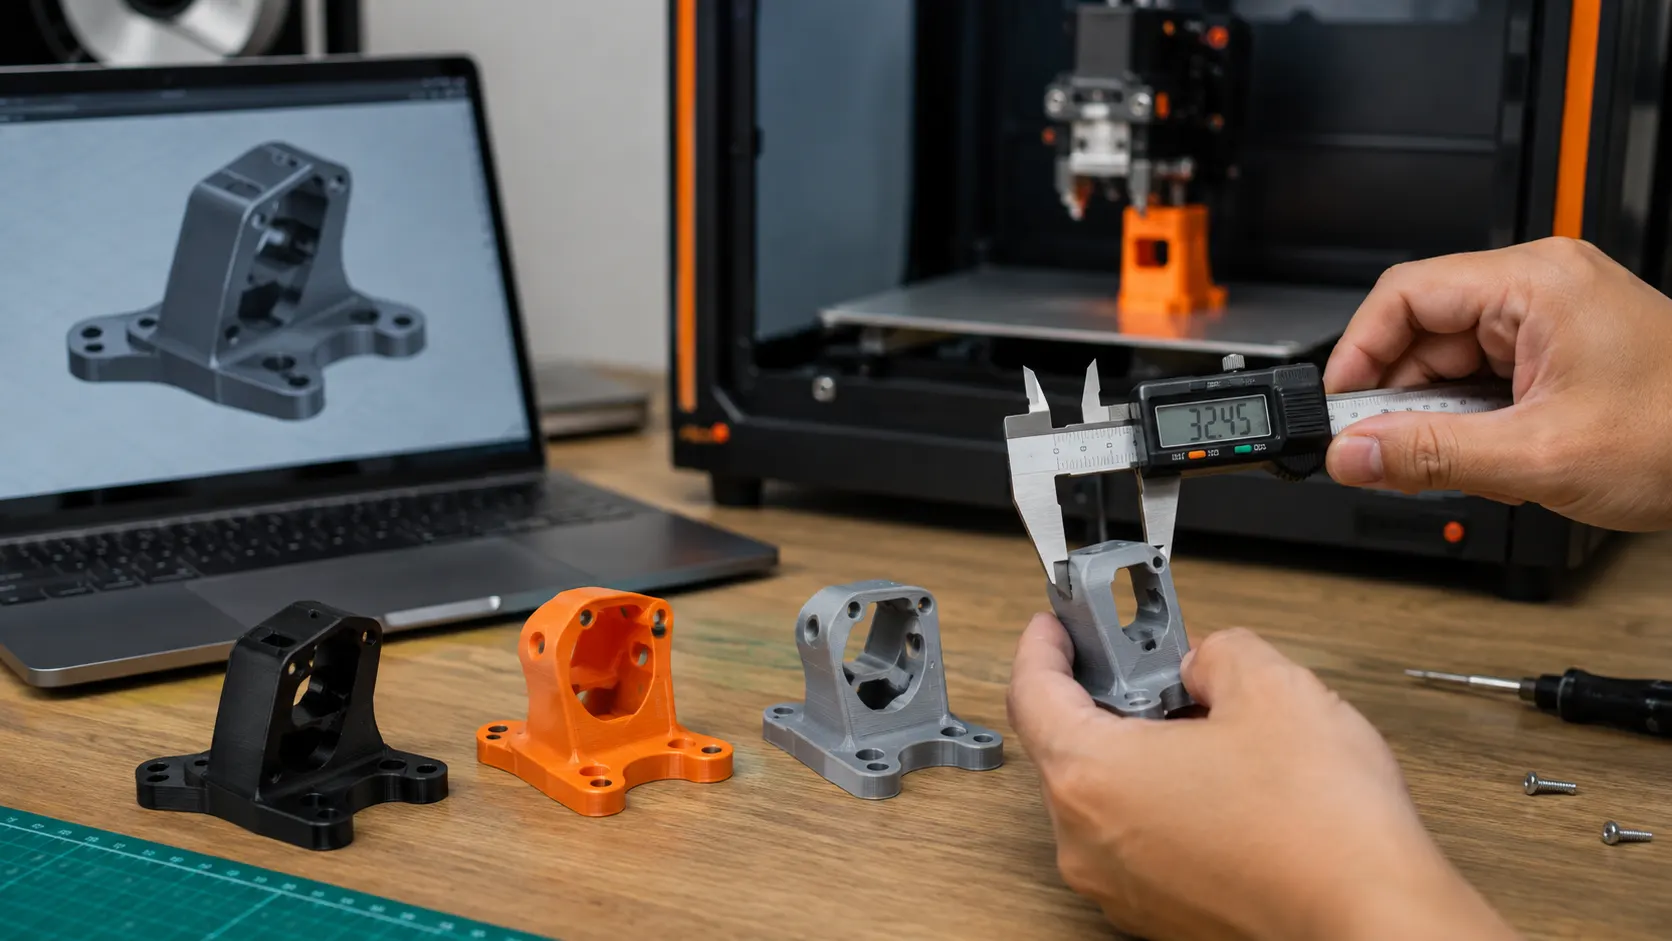
เก็บแบบที่แก้ไขได้
CAD source เก็บ feature และ constraint ส่วน STEP ใช้แลกเปลี่ยน geometry และ STL เก็บผิวแบบสามเหลี่ยม การมี STL อย่างเดียวจึงไม่เท่ากับมีประวัติการออกแบบครบ
เริ่มชิ้นงานขายึดกล้องโดยกำหนดความหนา ระยะรู และเส้นผ่านศูนย์กลางรูเป็นพารามิเตอร์ ใช้ constraint ให้ sketch สื่อเจตนา เช่น รูเท่ากัน สมมาตร หรือระยะห่างคงที่ แทนการวางด้วยสายตา
ตรวจความพอดีก่อน export
ตรวจระยะหัวสกรู น็อต connector สายกล้อง และพื้นที่ถอดประกอบ ชิ้นงานไม่ชนกันใน CAD ยังไม่ได้หมายความว่าประกอบได้สะดวก ต้องคิดลำดับการประกอบด้วย ระบุหน่วย mm หรือหน่วยที่ใช้ในทั้ง CAD และ slicer
จากแบบไปสู่แนวพิมพ์
| ตัวแปร | สิ่งที่ควรอ่านจาก preview |
|---|---|
| Orientation | support และทิศทางชั้น |
| Wall/perimeter | ผนังรอบชิ้นงานและบริเวณรู |
| Infill | โครงสร้างภายในและวัสดุประมาณ |
| Layer height | ความละเอียดแนวดิ่งและเวลา |
| Printer/material profile | ขนาดเครื่อง nozzle และค่าที่เกี่ยวกับวัสดุ |
เปลี่ยนครั้งละตัวแปรแล้วบันทึกเวลาและมวลวัสดุที่ slicer ประมาณ อย่าใช้ infill เปอร์เซ็นต์เดียวตัดสินความแข็งแรง เพราะผนัง ทิศชั้น อุณหภูมิ และการยึดเกาะระหว่างชั้นมีบทบาทด้วย
ทางเลือกซอฟต์แวร์
FreeCAD และ OpenSCAD ใช้ได้ทั้ง Windows/Linux; PrusaSlicer ใช้เรียน preview โดยไม่ต้องต่อเครื่องพิมพ์ Onshape ใช้ผ่าน browser แต่ Free เปิด documents และจำกัด non-commercial ส่วน Fusion เป็นทางเลือกบน Windows โดยมีเงื่อนไข Personal/Trial แยกกัน
สิ่งที่ส่งต่อให้ผู้ผลิต
เก็บ CAD source, STEP, STL/3MF, มิติสำคัญ, วัสดุ, profile และเวอร์ชัน การทดสอบรับแรงและสภาพแวดล้อมของชิ้นงานจริงต้องแยกจากผล preview บนคอมพิวเตอร์
อ่านต่อและแหล่งอ้างอิง
- เอกสารตั้งต้น: DTI, PPT สอน BOI การเขียน CAD และ 3D Printing
- FreeCAD
- PrusaSlicer
- Onshape plans
- Fusion Personal conditions
เนื้อหานี้เรียบเรียงจากเอกสารที่ DTI เอื้อเฟื้อและแหล่งอ้างอิงข้างต้น ตัวอย่างตัวเลขเป็นกรณีเพื่อการเรียนรู้ อ่านกิตติกรรมประกาศและที่มาของเนื้อหา
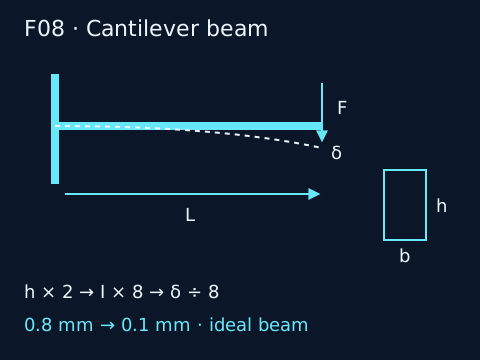
F08: แขนคานยื่นหนาขึ้นแล้วโก่งน้อยลงเท่าใด
| ตัวแปร | ความหมายและหน่วยเข้า → ออก | ช่วง/แหล่งค่า |
|---|---|---|
| F, L | ขนาดแรงปลาย N และระยะจากรากถึงแรง m (เข้า) | F ≥ 0, L > 0; โหลดสังเคราะห์ |
| b, h | กว้างและสูงหน้าตัด m (เข้า) | > 0; h ตามทิศที่ต้านการดัด ไม่ใช่สลับแกน |
| E | Young modulus Pa (เข้า) | > 0; ค่าทดลองวัสดุและทิศที่ตรงกัน |
| I | โมเมนต์อันดับสองของพื้นที่ m⁴ (ออก) | > 0; หน้าตัดสี่เหลี่ยมตัน |
| δ, σ_max | ขนาดโก่งปลาย m และความเค้นดัดสูงสุด Pa (ออก) | ≥ 0; ไม่ใช่ความแข็งแรงที่ยอมให้ |
ระดับประยุกต์ · คำถาม: เปลี่ยนความสูงหน้าตัดอย่างเดียวส่งผลต่อการโก่งและความเค้นอย่างไร? แบบจำลองเริ่มจากคานเพรียว หน้าตัดคงที่ ยึดรากแน่น และรับแรงตั้งฉากที่ปลาย
I = bh³/12; δ = FL³/(3EI); σ_max = FL(h/2)/I
จากความสัมพันธ์ความโค้งกับ M/EI ใน MIT กำหนดขนาดโมเมนต์ M(x)=F(L−x) และความชัน/การโก่งที่รากเป็นศูนย์ อินทิเกรตสองครั้งได้ δ ที่ปลาย; ส่วน I มาจาก ∫z²dA ของหน้าตัดสี่เหลี่ยม จึงต้องระบุแกนดัด หน่วย δ เป็น N·m³/(Pa·m⁴)=m
สมมติยืดหยุ่นเชิงเส้น isotropic และโก่งน้อย ไม่รวมรอยต่อ รูน็อต แรงบิด fatigue หรือการสั่น ค่า E ต่อไปเป็นค่าตั้งโจทย์ ไม่ใช่ค่ารับรอง PLA/FDM; ชิ้นพิมพ์มีทิศชั้นและ infill ต้องทดสอบ coupon กับสภาพพิมพ์จริงก่อนโยง lab CAD
ตัวอย่างแทนค่า
ให้ F=1 N, L=0.20 m, b=0.020 m, h=0.010 m, E=2×10⁹ Pa ได้ I=0.020×0.010³/12=1.666666667×10⁻⁹ m⁴ จากนั้น δ=1×0.20³/(3×2×10⁹×I)=0.0008 m=0.8 mm และ σ_max=1×0.20×0.005/I=600000 Pa=0.6 MPa การโก่งเทียบ L เท่ากับ 0.004 เป็นเพียงการตรวจสเกลของสมมติฐาน ไม่ใช่เกณฑ์ผ่านชิ้นส่วน
แบบฝึกเปลี่ยนค่า
เพิ่ม h เป็น 0.020 m โดยคงค่าอื่น คำนวณ I, δ และ σ_max และอธิบายว่าทำไมความเค้นไม่ลดแปดเท่า
เปิดเฉลย F08
I=1.333333333×10⁻⁸ m⁴ เพิ่ม 8 เท่า; δ=0.0001 m=0.1 mm ลด 8 เท่า; σ_max=150000 Pa=0.15 MPa ลด 4 เท่า เพราะระยะผิวนอก h/2 เพิ่มสองเท่าด้วย ยอมรับการปัด δ ±0.001 mm และ σ ±0.001 MPa
อ้างอิง: MIT 2.080J Structural Mechanics, Fall 2013, Recitation 3 §3.1–3.2 (P3E01); ตรวจ 26 กันยายน 2569
F09: ช่องเผื่อกับมวลวัสดุเป็นคนละบัญชี
| ตัวแปร | ความหมายและหน่วยเข้า → ออก | ช่วง/แหล่งค่า |
|---|---|---|
| D_hole, D_shaft | เส้นผ่านศูนย์กลางรู/เพลา mm (เข้า) | > 0; CAD หรือค่าวัด coupon ต้องบอกว่าอย่างใด |
| c_d, c_r | ช่องเผื่อเส้นผ่านศูนย์กลาง/รัศมี mm (ออก) | ติดลบได้ หมายถึง interference |
| V | ปริมาตรวัสดุที่อัดออก mm³ (เข้า) | ≥ 0; รวมผนัง infill support ตามขอบเขตบัญชี |
| ρ, m | ความหนาแน่น g/cm³ (เข้า), มวล g (ออก) | ρ > 0 จากวัสดุจริง; m ≥ 0 |
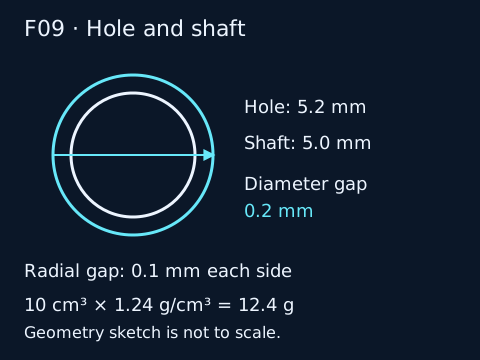
ระดับพื้นฐาน · คำถาม: รูใส่เพลามีช่องว่างข้างละเท่าใด และวัสดุที่พิมพ์มีมวลเท่าใด?
c_d = D_hole − D_shaft; c_r = c_d/2; m = ρ(V/1000)
สูตรมวลนี้ใช้ V หน่วย mm³ จึงหาร 1000 เพื่อเป็น cm³ ก่อนคูณ ρ ช่องเผื่อเป็นผลต่างขนาด ไม่ใช่ค่าความแม่นยำเครื่องพิมพ์ ตัวอย่างใช้วงกลมร่วมศูนย์; รูบิดเบี้ยวหรือเยื้องศูนย์ทำให้ช่องว่างแต่ละด้านไม่เท่ากัน
ไม่ใช้ปริมาตรกล่องครอบ×infill% แทน V เพราะยังมีผนังและวัสดุส่วนอื่น Prusa อธิบายว่า infill ส่งผลต่อการใช้วัสดุ แต่ไม่ให้สูตรแทน slicing ทั้งชิ้น บทนี้ไม่เรียกซอฟต์แวร์ slicer; หากใช้ผล slicer ให้เก็บชื่อรุ่นซอฟต์แวร์ profile วัสดุและ support แล้วชั่งเทียบจริง
ตัวอย่างแทนค่า
รู 5.2 mm กับเพลา 5.0 mm ให้ c_d=5.2−5.0=0.2 mm และ c_r=0.1 mm แยกบัญชีวัสดุ V=10000 mm³=10 cm³, ρ สมมติ 1.24 g/cm³ ได้ m=1.24×10=12.4 g ค่าความหนาแน่นนี้ใช้ฝึกเลข ไม่ใช่สเปกที่รับรองทุกยี่ห้อ
แบบฝึกเปลี่ยนค่า
เปลี่ยนเฉพาะ D_hole เป็น 5.4 mm คำนวณช่องเผื่อทั้งสองแบบ ส่วนบัญชีมวลให้ V เดิมเพื่อฝึกแยกตัวแปร ไม่ได้อ้างว่าแก้ CAD แล้ว slicer ยังใช้วัสดุเท่าเดิม
เปิดเฉลย F09
c_d=0.4 mm, c_r=0.2 mm; บัญชี V ที่ให้คงเดิมจึง m=12.4 g ยอมรับ ±0.001 mm และ ±0.01 g หาก slice แบบใหม่ต้องใช้ V ใหม่แทนอีกครั้ง
อ้างอิง: Prusa Knowledge Base — Infill, Fill density (P3E02); ตรวจ 26 กันยายน 2569
ดาวน์โหลดชุดฝึกสูตรวิศวกรรมและเซนเซอร์ (CSV/JSON พร้อมเฉลย) · ข้อมูลสังเคราะห์สำหรับฝึกคำนวณและตรวจสมมติฐาน